



El rectificado es un proceso fundamental en las industrias manufacturera y metalúrgica, y desempeña un papel fundamental en la conformación, el acabado y el refinamiento de diversos materiales. Como proveedor de rectificado abrasivo, he sido testigo de primera mano de la evolución de las técnicas de rectificado y de la diversa gama de productos abrasivos disponibles en el mercado. Se destacan dos categorías principales de métodos de rectificado: rectificado convencional y rectificado superabrasivo. Cada uno tiene sus características, ventajas y aplicaciones únicas, y comprender estas diferencias es crucial para las empresas que buscan optimizar sus procesos de molienda.
Molienda convencional
El esmerilado convencional utiliza abrasivos como óxido de aluminio, carburo de silicio y alúmina de circonio. Estos abrasivos han sido el caballo de batalla de la industria del rectificado durante décadas y están ampliamente disponibles en diversas formas, incluidas muelas, correas y discos abrasivos.
Una de las principales ventajas del rectificado convencional es su rentabilidad. Los abrasivos de óxido de aluminio y carburo de silicio son relativamente económicos de producir, lo que los convierte en una opción popular para aplicaciones de fabricación de gran volumen donde el costo es un factor importante. Por ejemplo, si está trabajando en un proyecto a gran escala que requiere una cantidad sustancial de eliminación de material, las muelas abrasivas convencionales pueden ofrecer una solución más económica.
Los abrasivos convencionales también son versátiles. Se pueden utilizar para moler una amplia variedad de materiales, desde metales ferrosos como el acero hasta metales no ferrosos como el aluminio y el cobre, así como algunos materiales no metálicos como la madera y los plásticos. Esta versatilidad los hace adecuados para diferentes etapas del proceso de fabricación, desde el desbaste hasta el acabado fino.
Sin embargo, la molienda convencional tiene sus limitaciones. La eficiencia de corte de los abrasivos convencionales disminuye con el tiempo a medida que los granos abrasivos se vuelven opacos. Esto conduce a mayores fuerzas de molienda, lo que puede provocar una generación excesiva de calor. Las altas temperaturas durante el rectificado pueden provocar daños térmicos a la pieza de trabajo, como cambios de fase, tensiones residuales y quemaduras superficiales. Además, la tasa de desgaste de los abrasivos convencionales es relativamente alta, lo que significa que las muelas y los discos abrasivos deben reemplazarse con más frecuencia, lo que puede alterar el proceso de producción y aumentar los costos operativos.
Rectificado súper abrasivo
El rectificado superabrasivo, por otro lado, utiliza dos tipos principales de abrasivos: nitruro de boro cúbico (CBN) y diamante. Estos abrasivos se caracterizan por su extrema dureza y su superior rendimiento de corte.
El CBN es particularmente eficaz para rectificar metales ferrosos, como aceros endurecidos, aceros para herramientas y aleaciones a base de níquel. Su alta estabilidad térmica le permite mantener su capacidad de corte incluso a altas temperaturas, reduciendo el riesgo de daño térmico a la pieza de trabajo. Los abrasivos CBN pueden alcanzar tasas de eliminación de material muy altas manteniendo al mismo tiempo una excelente calidad de acabado superficial. Esto los hace ideales para aplicaciones en las industrias automotriz, aeroespacial y de fabricación de herramientas, donde la precisión y el acabado de alta calidad son esenciales.


Los abrasivos de diamante son los materiales más duros que se conocen y son extremadamente eficaces para moler metales no ferrosos, cerámica, vidrio y compuestos. Las muelas y discos de diamante pueden proporcionar un acabado de alta precisión en estos materiales difíciles de pulir. Tienen una larga vida útil en comparación con los abrasivos convencionales, ya que la tasa de desgaste del diamante es mucho menor. Esto significa menos cambios de ruedas, menos tiempo de inactividad y mayor productividad.
A pesar de estas ventajas, el pulido superabrasivo suele ser más caro que el pulido convencional. El alto costo del CBN y los abrasivos de diamante es un importante factor disuasorio para algunas empresas, especialmente aquellas con presupuestos ajustados. Además, el equipo necesario para el pulido superabrasivo puede ser más especializado y costoso, lo que aumenta aún más la inversión inicial.
Consideraciones específicas de la aplicación
Al elegir entre rectificado convencional y superabrasivo, es fundamental tener en cuenta los requisitos específicos de la aplicación. Para tareas de rectificado de uso general, como desbarbar o dar forma rugosa a metales comunes, los abrasivos convencionales suelen ser la opción más práctica. Ofrecen un buen equilibrio entre costo y rendimiento para este tipo de aplicaciones.
Para aplicaciones de alta precisión, como rectificar las superficies de engranajes de precisión o los bordes cortantes de herramientas de corte, el rectificado superabrasivo suele ser la mejor opción. La dureza superior y el rendimiento de corte del CBN y el diamante pueden garantizar la precisión dimensional y el acabado superficial requeridos.
En la industria automotriz, el rectificado convencional se usa comúnmente para la producción en masa de componentes de motores durante las etapas iniciales de mecanizado, mientras que el rectificado superabrasivo se puede emplear para las operaciones de acabado final para lograr las estrictas tolerancias necesarias para un rendimiento óptimo del motor.
Nuestra gama de productos
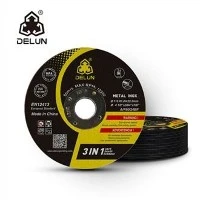
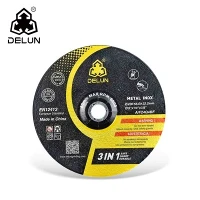
Como proveedor de rectificado abrasivo, ofrecemos una amplia gama de productos que se adaptan a aplicaciones de rectificado tanto convencionales como superabrasivas. NuestroDISCO DE DESBASTE DELUN DE 9 PULGADAS CON RENDIMIENTO EFICIENTEes una opción popular para tareas de rectificado convencionales, ya que proporciona altas tasas de eliminación de material y un rendimiento duradero.
Si está trabajando en el procesamiento de metales INOX, nuestroEl mejor disco abrasivo de 100 mm para procesamiento de metal INOXestá diseñado para ofrecer un rectificado eficiente y preciso. Combina el rendimiento de los abrasivos convencionales para satisfacer las necesidades específicas del mecanizado INOX.
Para aplicaciones de rectificado más livianas y portátiles, nuestroMetal abrasivo del disco de 4,5 pulgadas que procesa el artículo de pulido del metales una opción confiable. Está diseñado para ser duradero y puede realizar diversas tareas de pulido de metales con facilidad.
También disponemos de productos superabrasivos, como nuestroDisco abrasivo de metal pulido INOX con una durabilidad estupenda de 5 pulgadas. Este disco es perfecto para aplicaciones donde se requiere alta precisión y rendimiento duradero, y ofrece los beneficios de la tecnología superabrasiva a un precio asequible.
Conclusión y llamado a la acción
En conclusión, la elección entre el rectificado convencional y el superabrasivo depende de diversos factores, incluido el material a rectificar, la precisión requerida, el volumen de producción y el presupuesto. Ambos métodos tienen su lugar en la industria manufacturera y comprender sus diferencias puede ayudar a las empresas a tomar decisiones informadas sobre sus procesos de molienda.
Si está buscando productos de rectificado abrasivo de alta calidad, ya sea para rectificado convencional o superabrasivo, estamos aquí para ayudarle. Nuestro equipo de expertos puede brindarle asesoramiento detallado sobre los mejores productos para sus necesidades específicas. Lo invitamos a contactarnos para discutir sus requisitos e iniciar una discusión sobre adquisiciones. Estamos comprometidos a ofrecer las mejores soluciones para mejorar sus operaciones de rectificado y mejorar su productividad.
Referencias
- Trent, EM y Wright, PK (2000). Corte de metales. Butterworth-Heinemann.
- Stephenson, D. y Agapiou, JS (2006). Procesos y Materiales de Fabricación para Tecnólogos en Ingeniería. Prentice Hall.
- Rowe, WB (2009). Principios de la tecnología de molienda moderna. Elsevier.